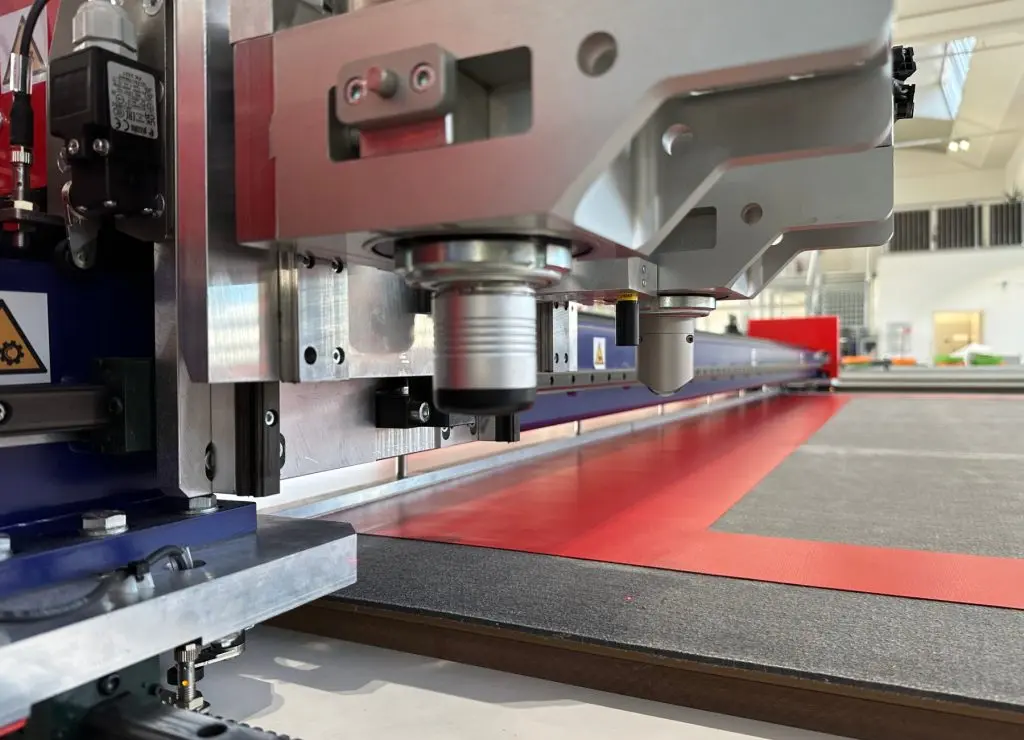
 Lâmina
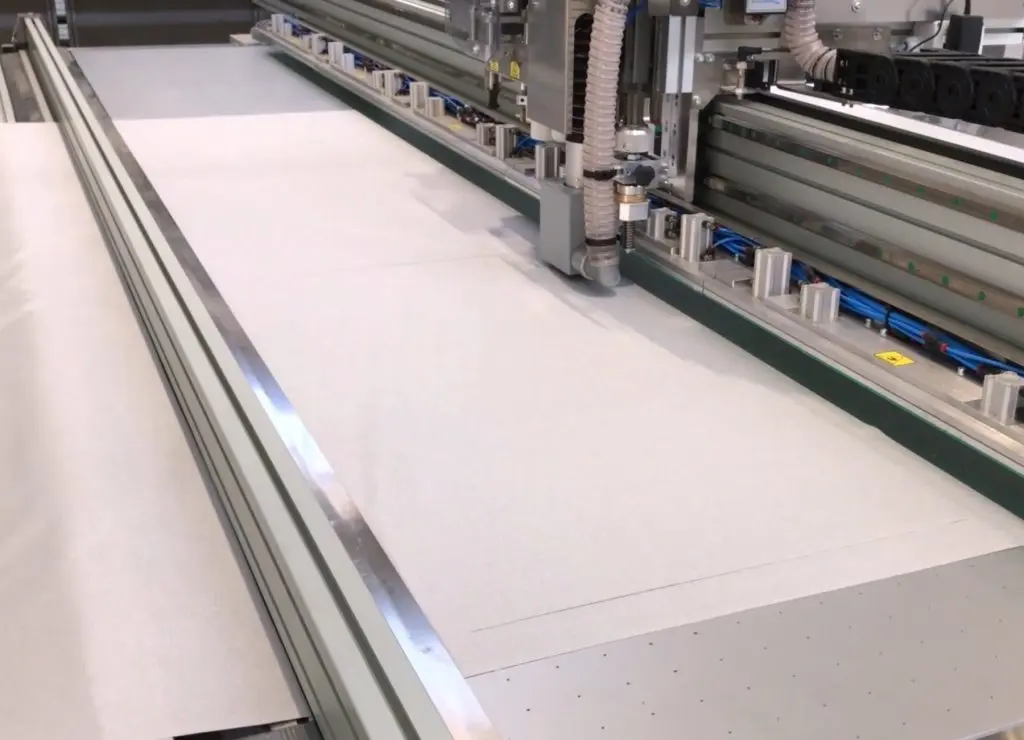 Laser
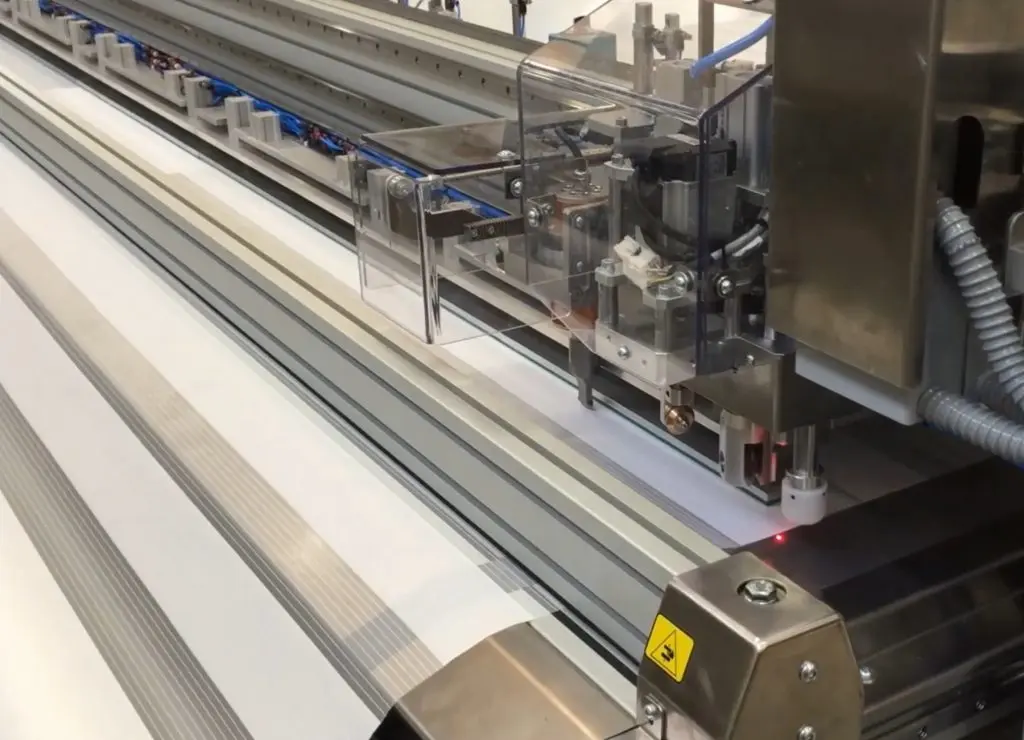 Ultrassom
 Rotativo
Cómo elegir una tecnología de corte industrial
Compare cuchilla oscilante, corte rotativo, láser y ultrasonido por material, geometría, acabado, productividad y necesidad de pruebas.
No existe una tecnología de corte universalmente mejor. La elección depende del material, el espesor, la geometría, el acabado esperado, el volumen y la forma en que el corte debe integrarse con el resto de la producción. El camino más seguro es comparar el comportamiento del proceso en la aplicación real.
Antes de comparar equipos, defina el material y su construcción: rígido o flexible, homogéneo o multicapa, en hoja o bobina, termoplástico o sensible al calor. Después registre espesor, dimensiones, tolerancias, formato final, volumen y necesidad de medio corte, sellado de borde o procesamiento continuo.
Estas variables pueden cambiar por completo la tecnología adecuada. La misma geometría puede ser sencilla en una espuma y exigir otro enfoque en un laminado, tejido técnico, film, material adhesivo o composite.
El corte con cuchilla actúa por contacto mecánico. En mesas digitales, herramientas fijas, oscilantes o tangenciales pueden trabajar con distintos materiales y espesores. Es especialmente útil cuando se desea evitar un proceso térmico y cuando la producción exige cambios frecuentes de geometría.
El rendimiento depende del tipo de cuchilla, ángulo, carrera, velocidad, fijación del material y resistencia al corte. Materiales fibrosos, espumas, cauchos, tejidos, cuero, cartón y diversos composites pueden requerir herramientas diferentes, por lo que la prueba con muestra sigue siendo importante.
El láser corta sin contacto mecánico y puede reproducir geometrías complejas sin una herramienta física dedicada para cada formato. En materiales sintéticos compatibles, el calor puede fundir y sellar el borde, reduciendo el deshilachado en aplicaciones textiles.
La contrapartida es precisamente el efecto térmico. Potencia, velocidad, enfoque y composición del material influyen en la calidad del borde, humos, oscurecimiento y zona afectada por el calor. También debe conocerse la compatibilidad química: los materiales que liberan gases peligrosos durante el procesamiento láser no deben cortarse de esta forma.
En el corte ultrasónico, vibraciones de alta frecuencia se transfieren a la herramienta. Este movimiento microscópico reduce la fricción y la fuerza de corte, ayudando a limitar la deformación en determinados materiales.
La tecnología se utiliza en termoplásticos, films, textiles, cauchos y algunos composites. En materiales termoplásticos, ciertas configuraciones también pueden cortar y sellar el borde al mismo tiempo. El resultado depende de la frecuencia, geometría de la herramienta, apoyo y composición del material.
El corte rotativo es especialmente relevante en la conversión continua de materiales en bobina. La geometría se produce mediante herramientas rotativas y puede integrarse con laminación, aplicación de adhesivo, liner, impresión, inspección y rebobinado.
Cuando hay repetición de geometrías y producción continua, el registro, la tensión de la banda y la estabilidad del herramental se vuelven decisivos. Los cambios frecuentes de diseño, en cambio, deben considerar el tiempo y el coste de herramental.
Material y composición: confirme compatibilidad mecánica, térmica y química.
Espesor y rigidez: evalúe fuerza necesaria, profundidad de corte y estabilidad dimensional.
Geometría: contornos complejos, radios pequeños y medio corte pueden favorecer arquitecturas diferentes.
Acabado del borde: verifique rebaba, compresión, sellado, oscurecimiento, deshilachado o deformación.
Volumen y repetición: compare flexibilidad de cambio con productividad en serie.
Formato de entrada: hoja, placa, manta o bobina cambia la automatización necesaria.
Integración: considere alimentación, registro, tensión, laminación, aplicación de adhesivo, inspección y rebobinado como parte del proceso.
Las fichas técnicas ayudan a eliminar opciones incompatibles, pero los materiales industriales reales varían en composición, lote, recubrimiento, liner, humedad, espesor y comportamiento mecánico. Cuando la decisión afecta el acabado, la tolerancia o la productividad, probar la muestra real reduce el riesgo.
Para solicitar un análisis, envíe material, formato de entrada, espesor, ancho, dibujo o geometría, volumen esperado, proceso actual y el principal problema que necesita resolver. Con estos datos, la comparación deja de ser genérica y pasa a reflejar la aplicación.
Envíe la información de su operación para un análisis técnico y comercial.